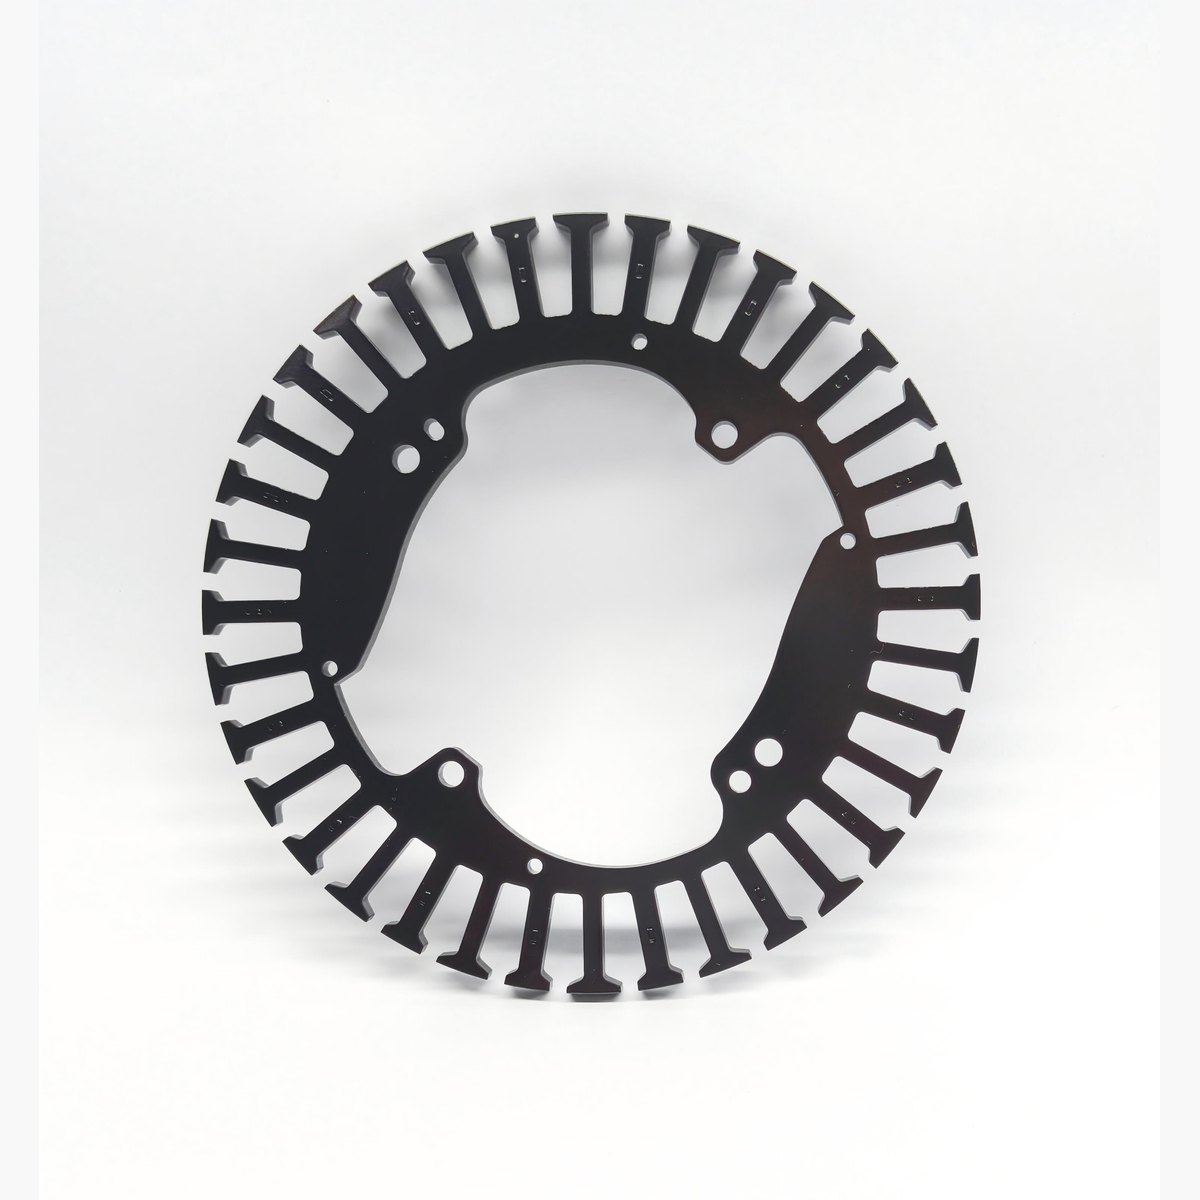
STAINLESS STEEL
不锈钢件黑色电泳
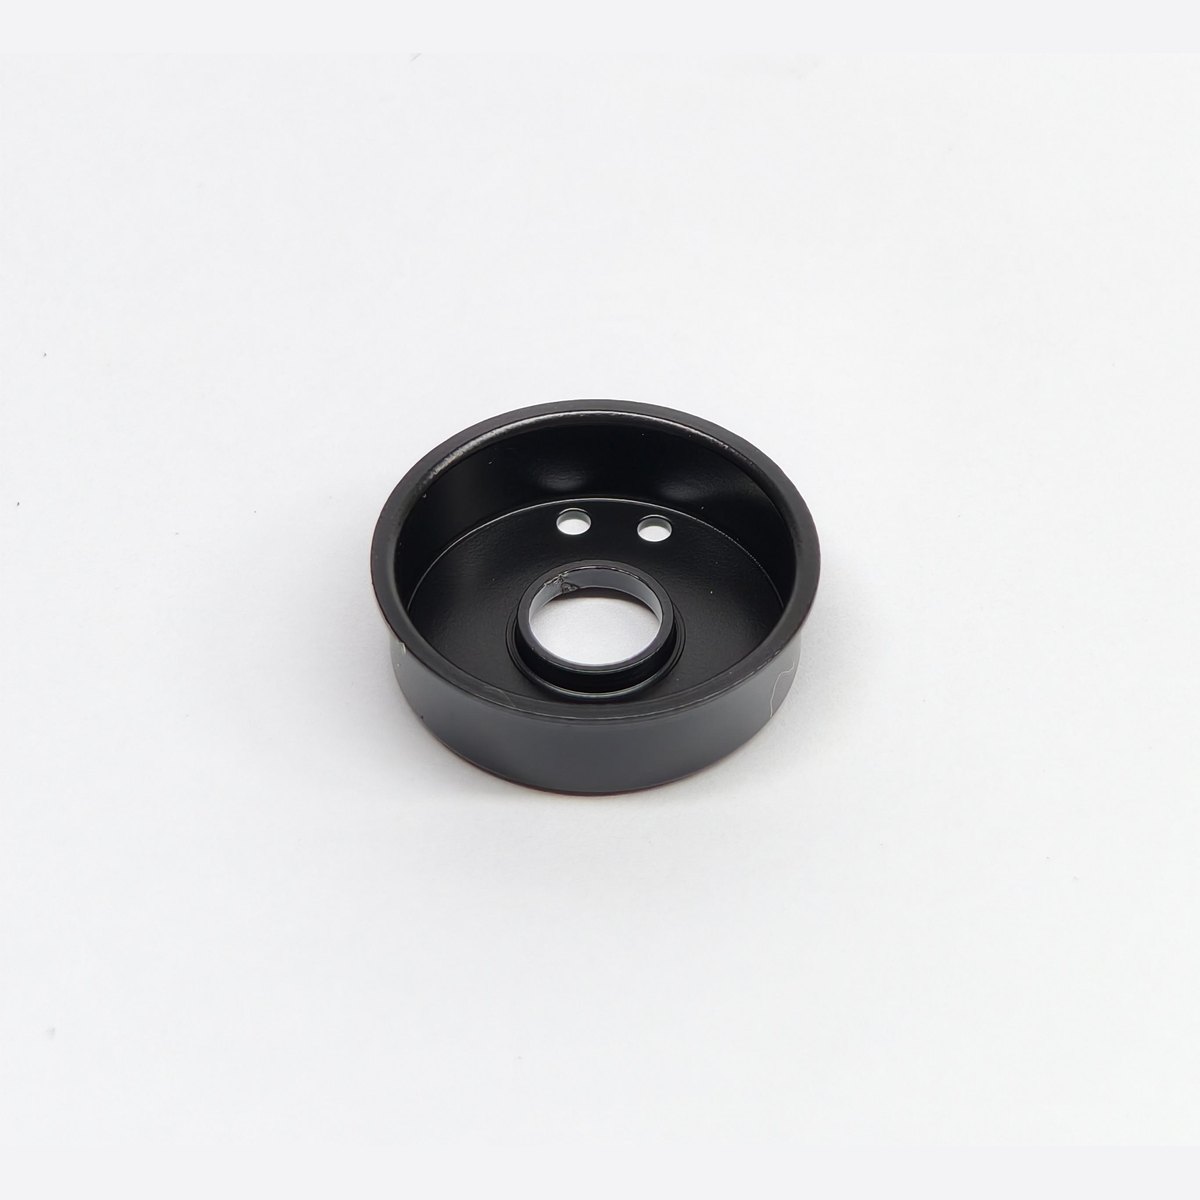
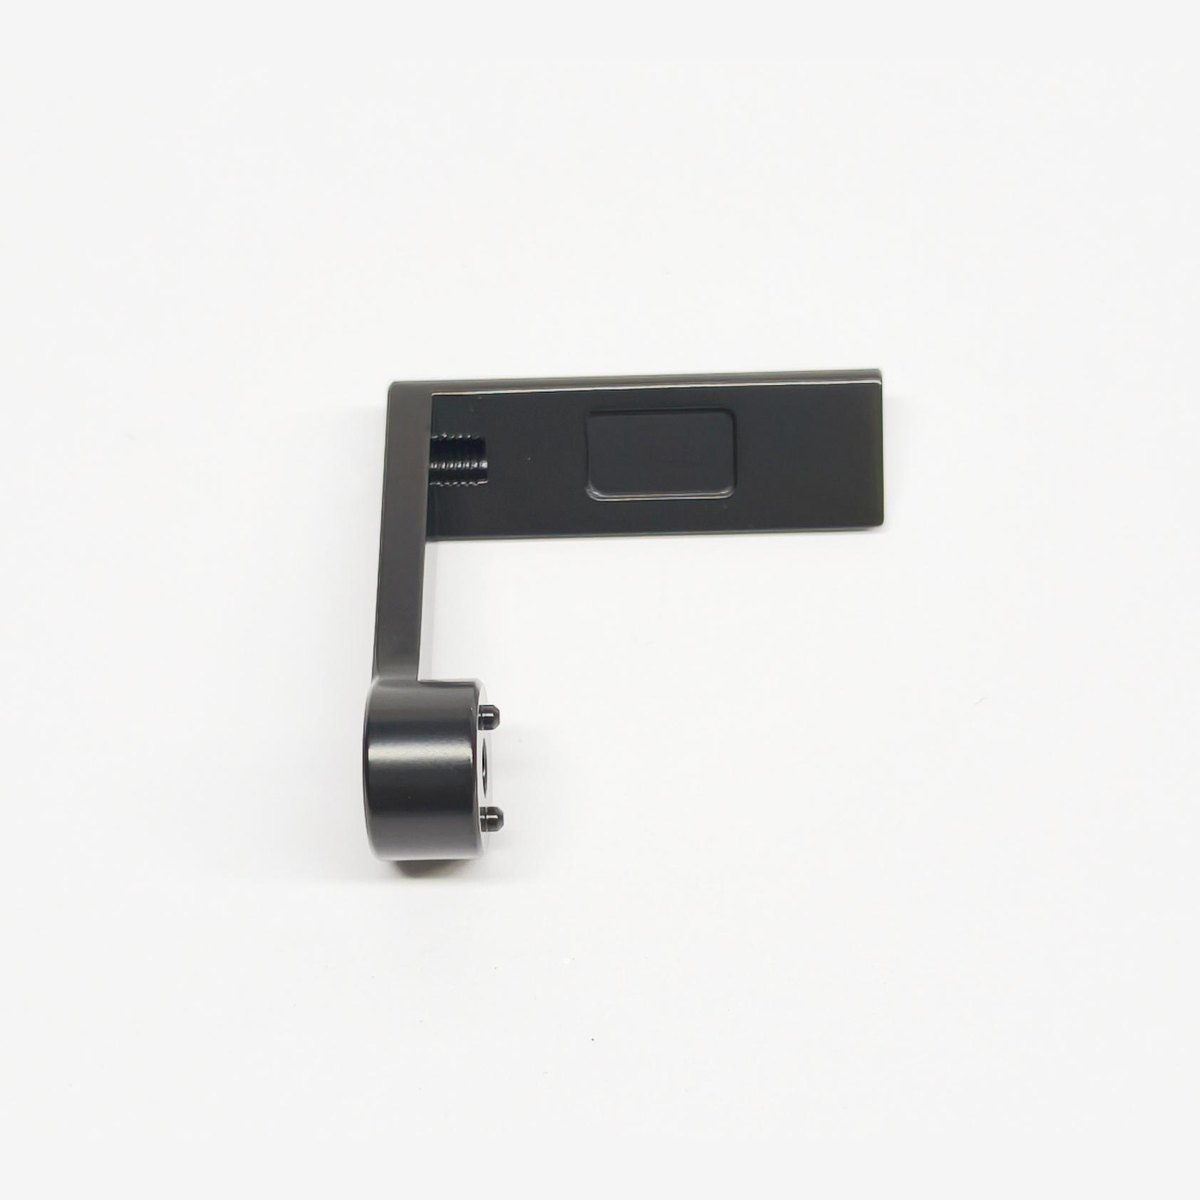
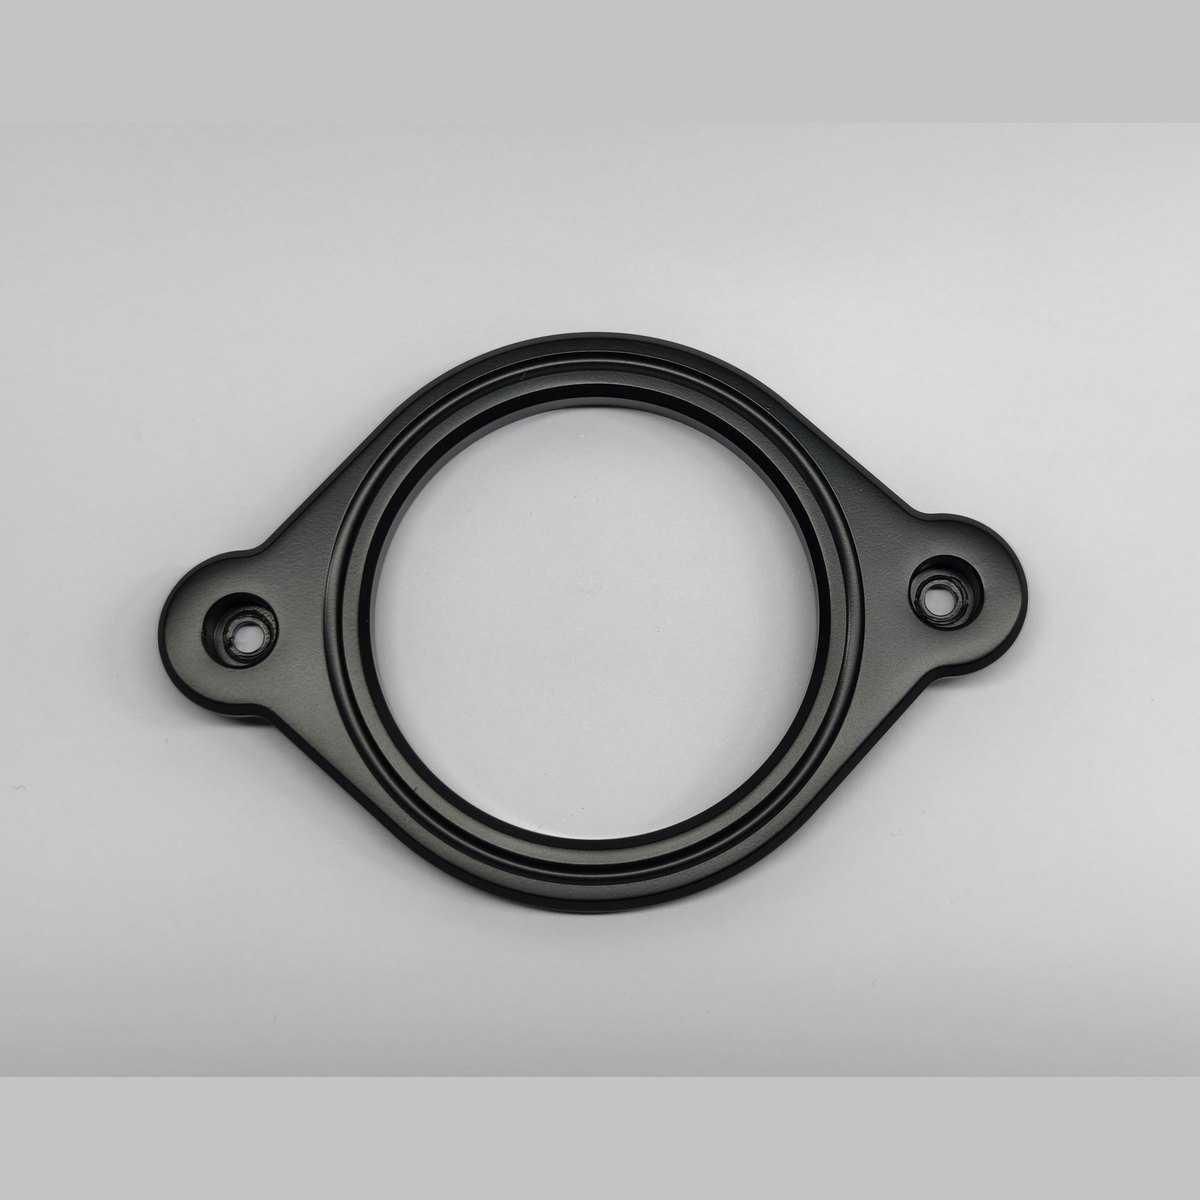
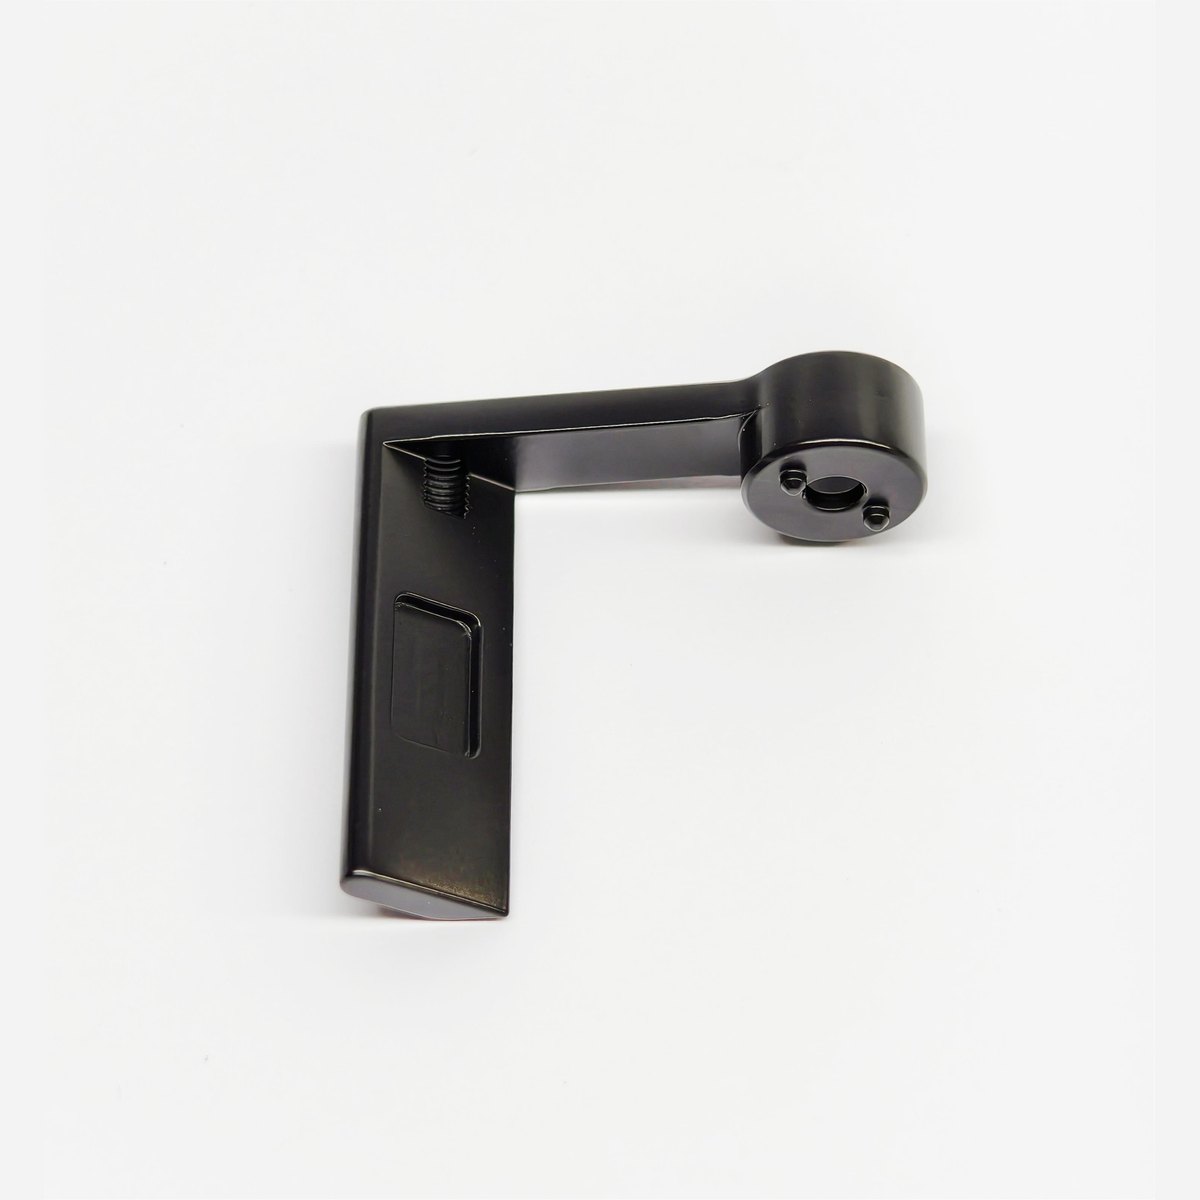
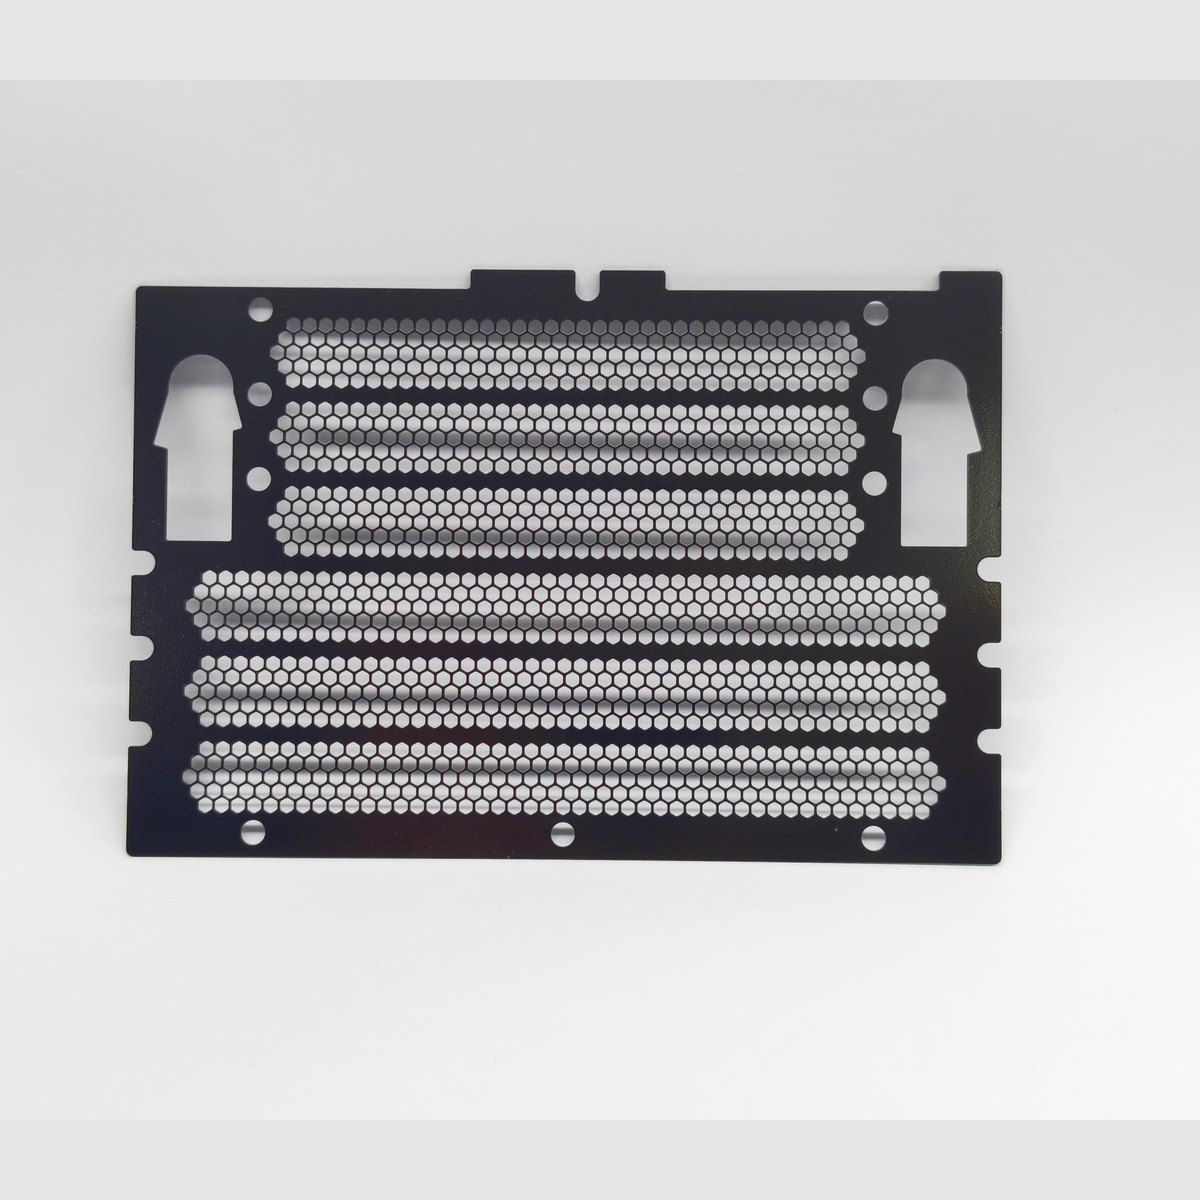
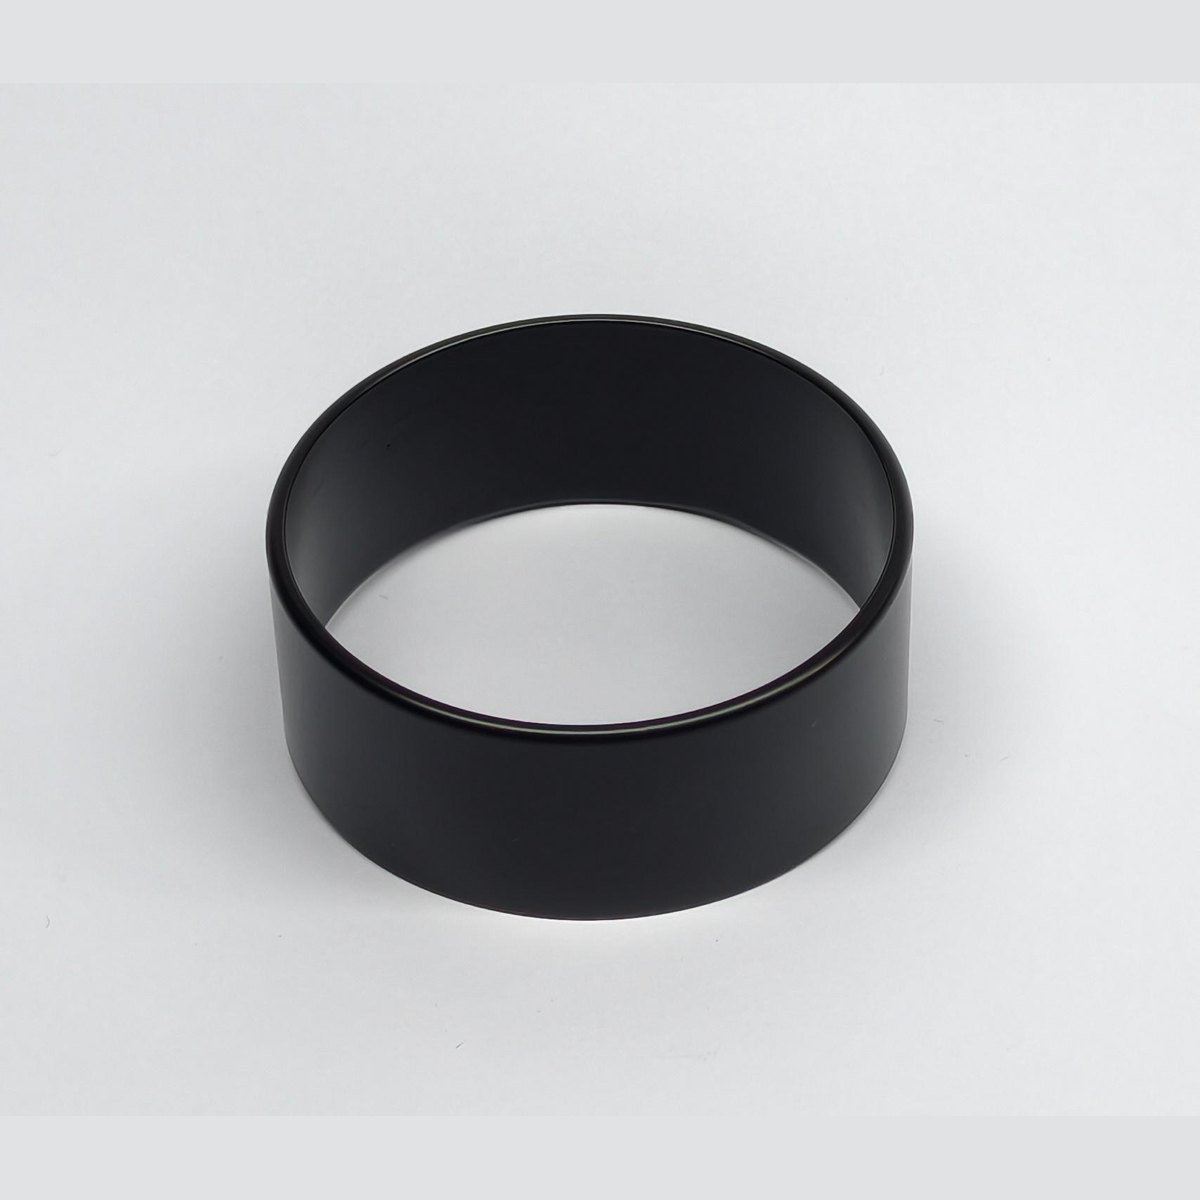
不锈钢表面存在致密钝化膜,附着力是这一类件的核心门槛。以下零件均经活化前处理, 成品在折弯内侧、轴孔内壁、网孔孔壁与深腔等难上膜位置均无露底。
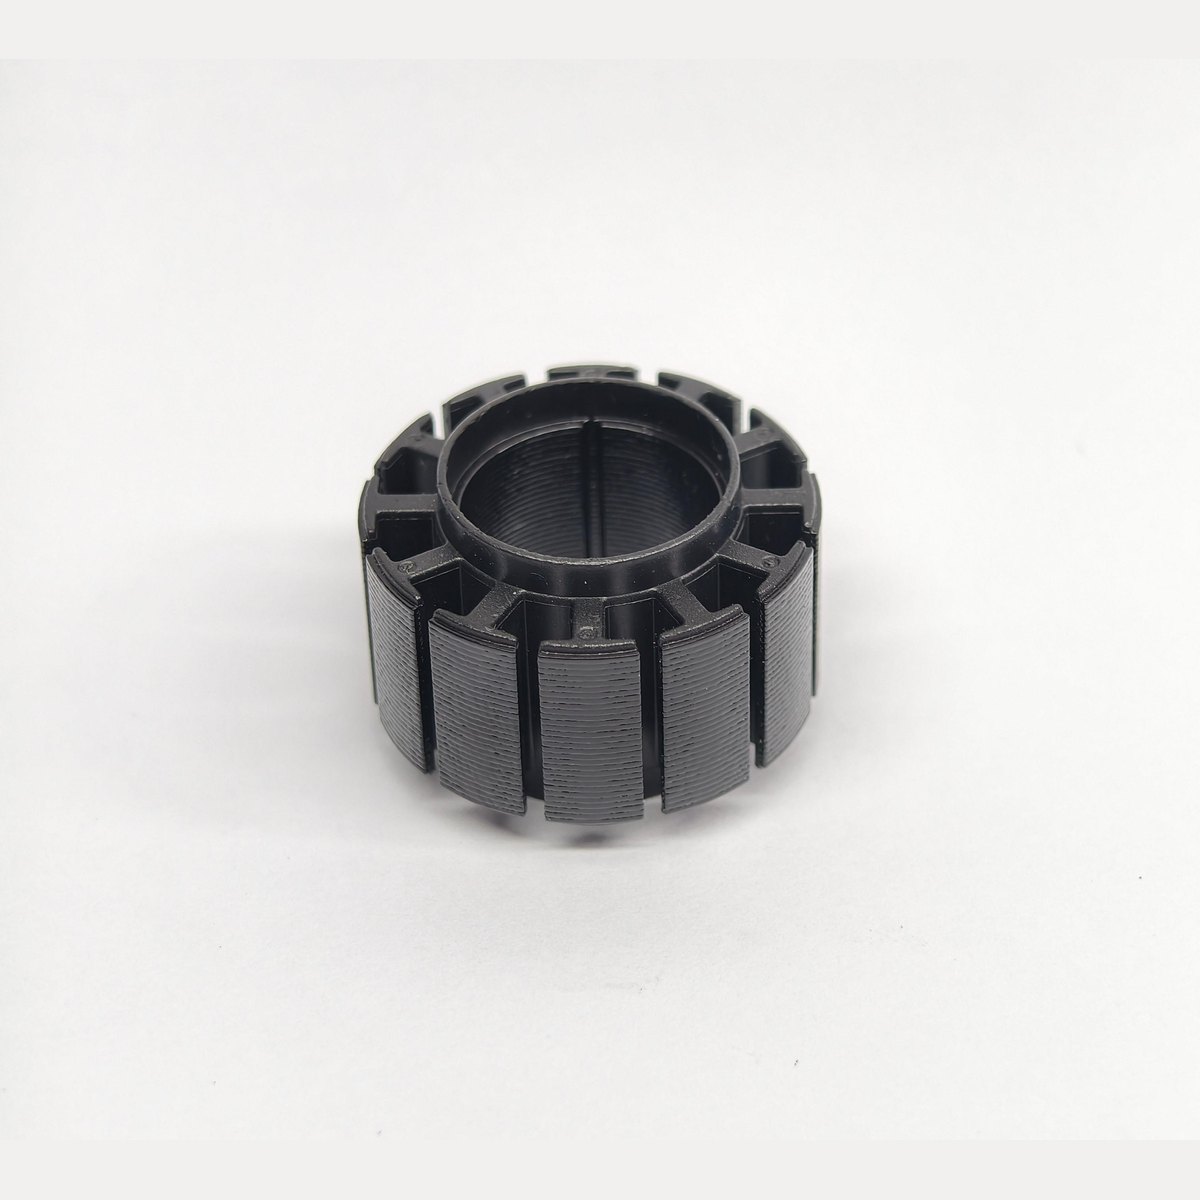
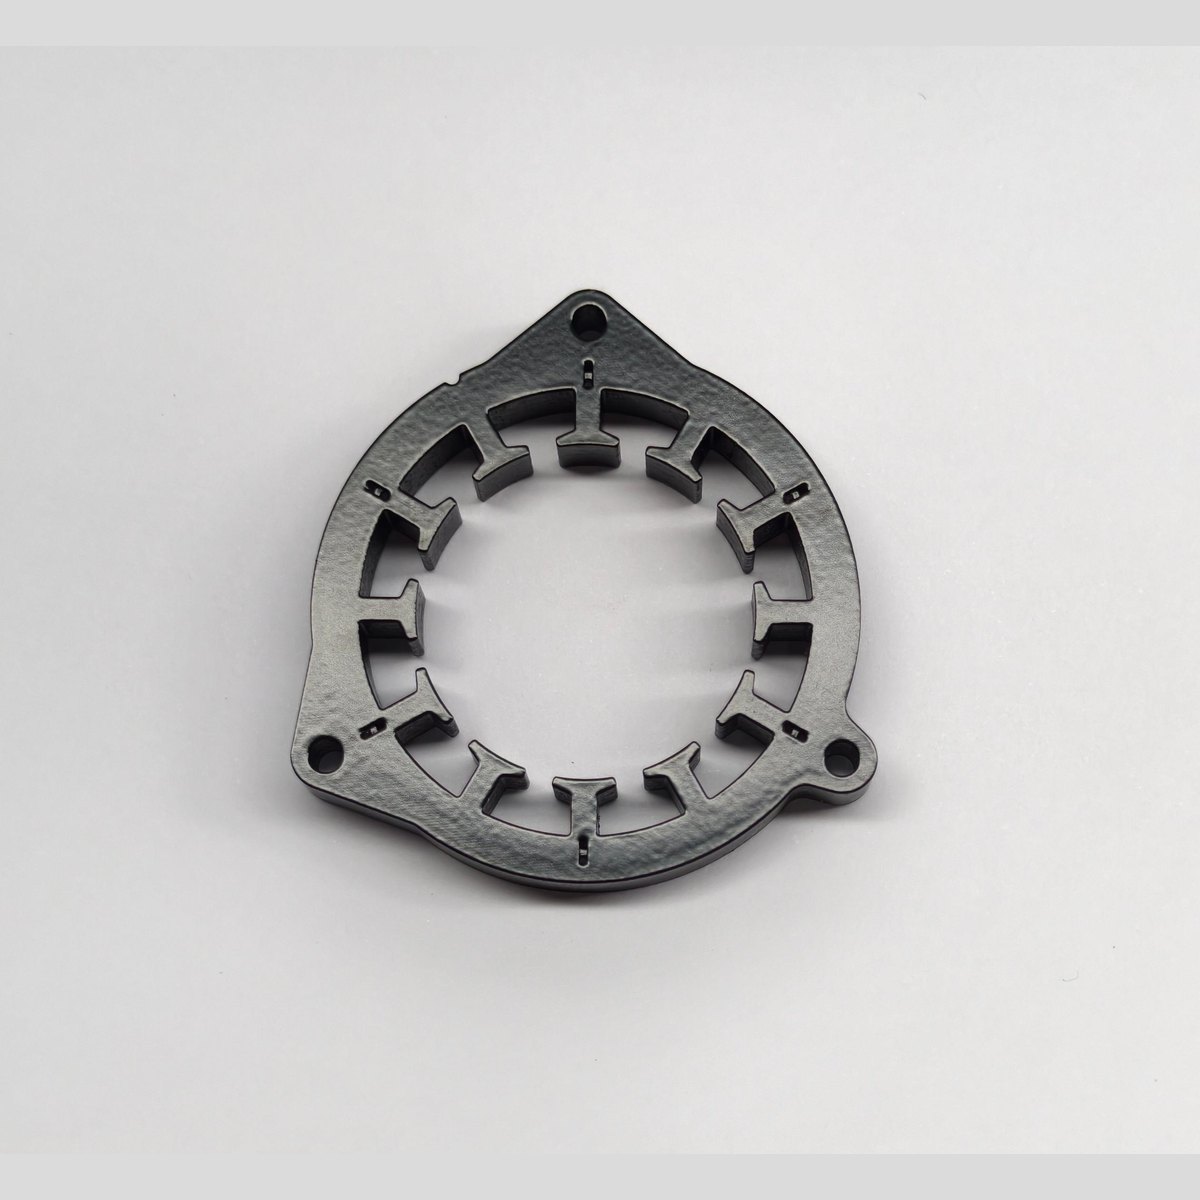
以下是本厂加工的部分黑色阴极电泳(CED)成品实拍,覆盖不锈钢、镀镍件、压铸铝、硅钢片定子铁芯、镀锌板等基材。 照片为出厂前实拍,未做美化处理,可直观判断漆膜覆盖、边角与深腔的上膜效果。 以下仅为部分产品,大部分产品由于保密性的要求无法线上展出。
以下仅为部分产品,大部分产品由于保密性的要求无法线上展出。
本页展示的是已获客户许可公开、或已完成脱敏处理的电泳成品,照片中不出现客户品牌、型号与 logo。 本厂日常在产的 MIM 精密结构件、冲压弹片与屏蔽罩、折叠机构转轴铰链、磁性材料件、消费电子外观件等, 多受客户保密协议(NDA)约束,不便在官网公开图片。如需了解与你工件形态相近的加工案例, 可联系我们索取脱敏后的实拍图,或直接寄样试做。
不锈钢表面存在致密钝化膜,附着力是这一类件的核心门槛。以下零件均经活化前处理, 成品在折弯内侧、轴孔内壁、网孔孔壁与深腔等难上膜位置均无露底。
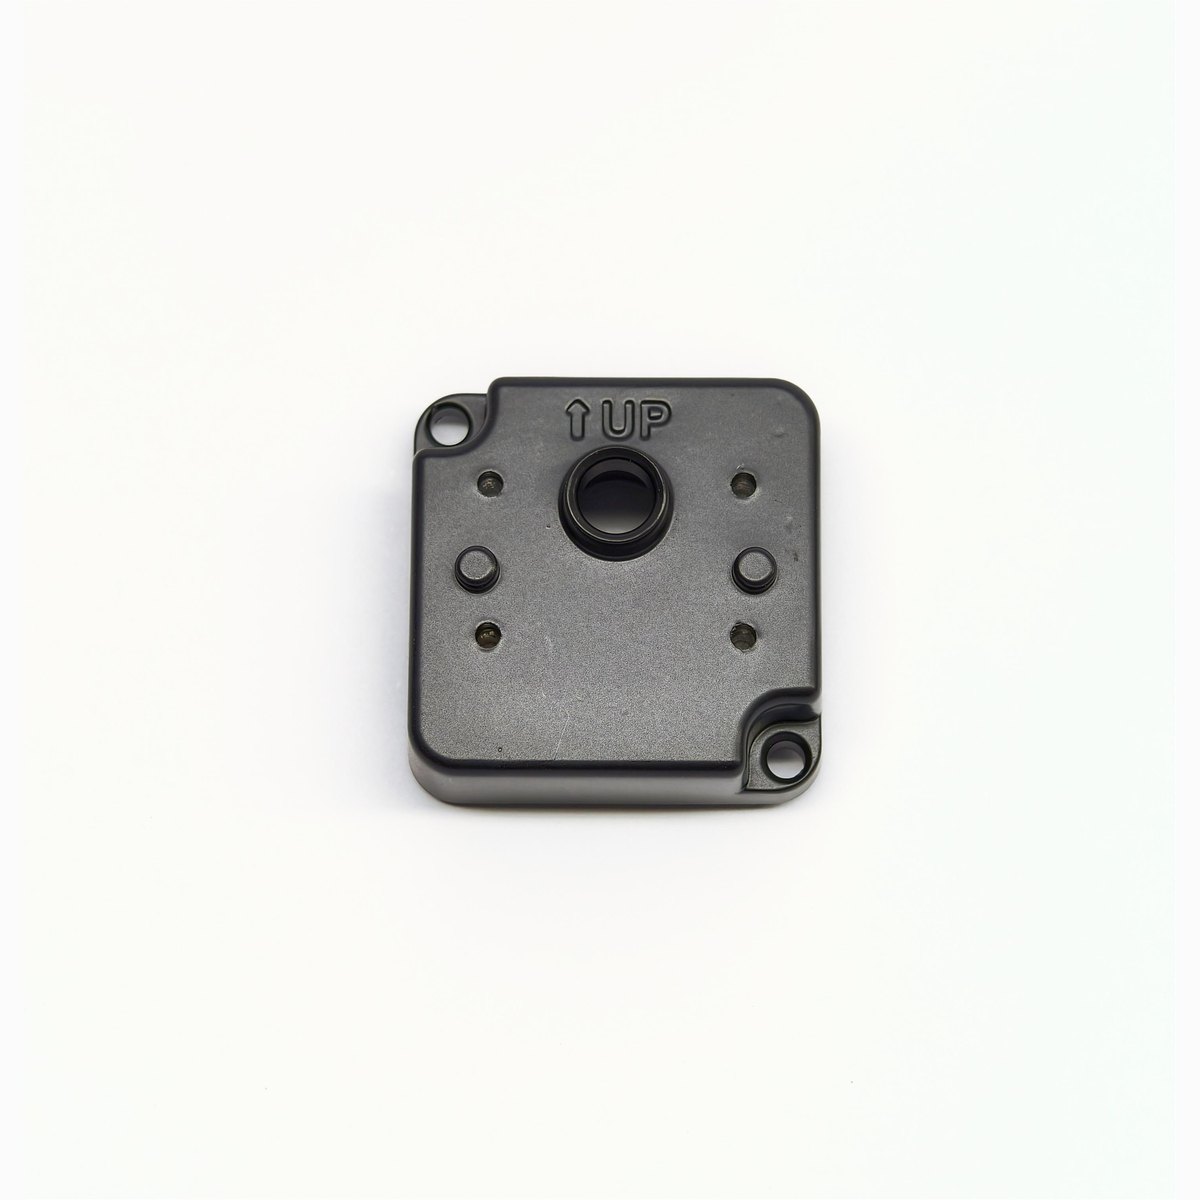
铝是两性金属,在弱酸性电泳槽液中会溶解,且压铸件内部孔隙在烘烤时容易顶起涂层形成起泡。 这类件的关键在钝化前处理与烘烤前的控气,而不是电泳参数本身。
 查看大图
压铸件表面致密区与疏松区交替,前处理采用钝化处理;成品外表面无起泡、无针孔。
提示:压铸铝件的电泳效果高度依赖来料状态。若压铸件内部孔隙率偏高,烘烤阶段仍存在起泡风险, 建议在打样前提供压铸方孔隙率数据,并做烘烤前后外观对比确认。
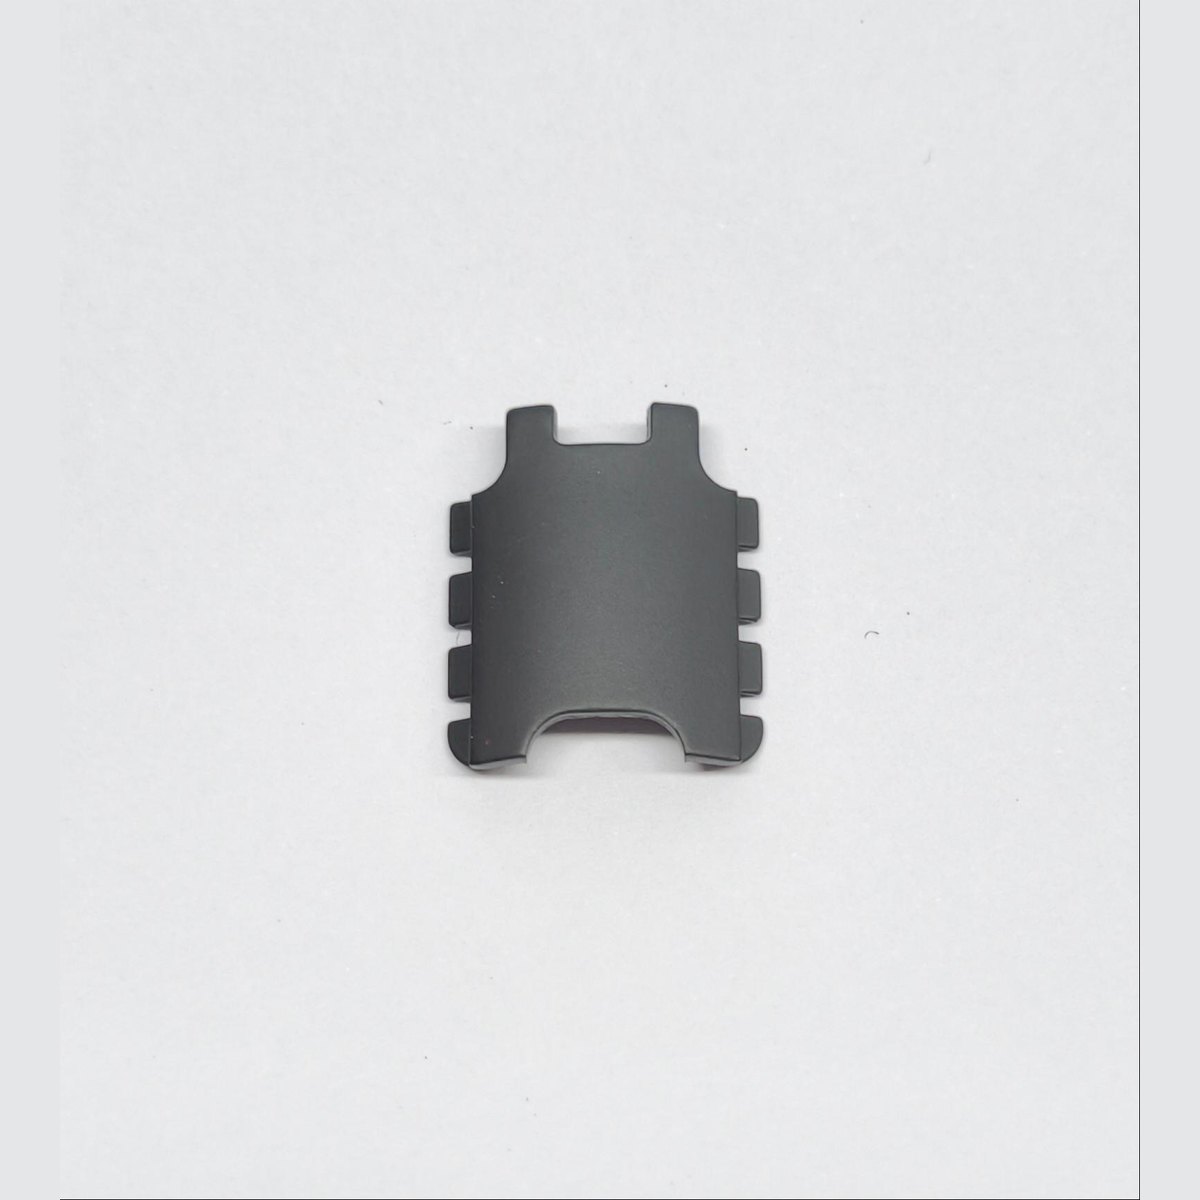
镀锌件在电泳线上面临两个反向要求:前处理要洗掉锌层表面的氧化与油污, 又不能把薄锌层洗穿。锌层与电泳漆形成双层防护,切口处保留的锌层可提供牺牲阳极保护。
 查看大图
镀锌底材与电泳漆形成双层防护,切口处有锌层牺牲阳极保护,耐盐雾表现优于冷轧板件。
提示:来料请注明是热镀锌还是电镀锌、镀层代号(+Z / +ZF / +ZM / +AZ)与锌层重量。 电镀锌件镀层薄,前处理窗口明显更窄,需单独设定除油与酸洗强度。
产品图不只是外观展示。对电泳加工而言,照片里的几个细节直接对应工艺能力。
折弯内侧、轴孔内壁、深腔底部、网孔孔壁,这些位置的漆膜覆盖能力是电泳区别于喷漆的核心优势。 上图中这几类位置均完整上膜,说明槽液绕镀能力与挂具设计到位。
电泳膜厚随电流密度分布,边角电流集中容易偏厚。图中零件边角线条干净、无漆瘤与流挂痕迹, 反映电压曲线与出槽沥液的控制水平。
哑黑比亮黑更难遮丑:表面任何颗粒、缩孔、水印都会直接显现。图中零件表面均匀无明显缺陷, 说明前处理洁净度与槽液过滤维护稳定。
不锈钢、镀镍件、压铸铝、硅钢片、镀锌板在同一车间完成,说明前处理体系能按基材分组切换, 而非只擅长单一材料——这对多品种小批量的五金厂尤其重要。
说明:以上照片为本厂加工件出厂前实拍,仅作工艺效果示意,未使用客户品牌与型号信息。 受拍摄光线与屏幕显示差异影响,实际颜色以双方确认的色板或实物样件为准。
关于产品图片、来料基材与打样流程的常见问题。
页面展示的仅为部分产品,大部分产品由于保密性的要求无法线上展出。 本厂日常在产的 MIM 精密结构件、冲压弹片与屏蔽罩、折叠机构转轴铰链、磁性材料件、消费电子外观件等, 多受客户保密协议(NDA)约束,不便公开图片。如需了解与你工件形态相近的加工案例, 可联系我们索取脱敏后的实拍图,或直接寄样试做。
是本厂加工件在出厂前拍摄的实拍照片,未经过美化或后期修饰。出于对客户的保密义务, 照片中不出现客户品牌、型号与logo,仅保留工件本身形态。
可以。我们日常处理的基材包括铁系(硅钢片、镀锌板、冷轧板)、压铸铝与型材铝、不锈钢、 镀镍件、钛合金、镁合金以及 MIM 烧结件。不同基材匹配不同的前处理方案, 报价前需要您提供基材牌号、表面状态(是否镀层/钝化/涂油)与工件尺寸。
常规工件提供免费打样。若涉及特殊基材、配方调整或需要开制专用挂具, 可能产生相应费用,我们会在打样前明确告知并确认。打样交付时会一并提供膜厚与外观检测结果。
常规黑色阴极电泳膜厚控制在 15–25 μm,中性盐雾试验(SST)可达 360 小时以上;有绝缘要求的电子件绝缘电阻可做到 ≥100 MΩ。 具体指标以客户图纸与行业标准为准,量产前以实测报告确认。